Los tornillos para cuchillas de triturador trabajan sometidos a vibración, impactos y cargas cíclicas. Aunque parezcan un elemento secundario, una fijación incorrecta puede alterar el apoyo de la cuchilla, dificultar su giro o sustitución y provocar daños en el portacuchillas. El objetivo del montaje no es alcanzar “muchos newton metro”, sino generar la precarga adecuada de forma repetible y mantenerla durante el servicio.
Por qué el par de apriete no puede copiarse de otra máquina
El par aplicado se transforma parcialmente en tensión del tornillo y fuerza de apriete. Gran parte se consume venciendo la fricción de la rosca y del apoyo bajo la cabeza. Por eso, el mismo valor puede generar precargas diferentes si cambian el lubricante, el recubrimiento, la rugosidad, el estado de la rosca o la herramienta.
Bossard explica que el factor de fricción depende, entre otros aspectos, del material, el acabado, el recubrimiento y la lubricación. Sus tablas son valores orientativos y no sustituyen el cálculo de la unión según VDI 2230. En mantenimiento de trituradores debe prevalecer siempre el manual del fabricante, la referencia exacta del tornillo y el procedimiento correspondiente a la versión de rotor.
Qué es la precarga y por qué importa
La precarga es la tensión creada en el elemento de fijación al apretarlo; su reacción mantiene comprimidas las piezas. La documentación técnica de Nord-Lock señala que una precarga insuficiente puede permitir deslizamiento o separación, mientras que una excesiva puede deformar componentes o sobrecargar el tornillo.
En una cuchilla, la fuerza de corte debe transmitirse a través del apoyo previsto entre cuchilla y asiento. El tornillo mantiene ese contacto, pero no debe utilizarse para compensar suciedad, rebabas, desgaste irregular o una geometría incorrecta. Si la cuchilla no asienta plenamente, aumentar el par no corrige la causa.
Datos que deben comprobarse antes del montaje
Referencia y geometría
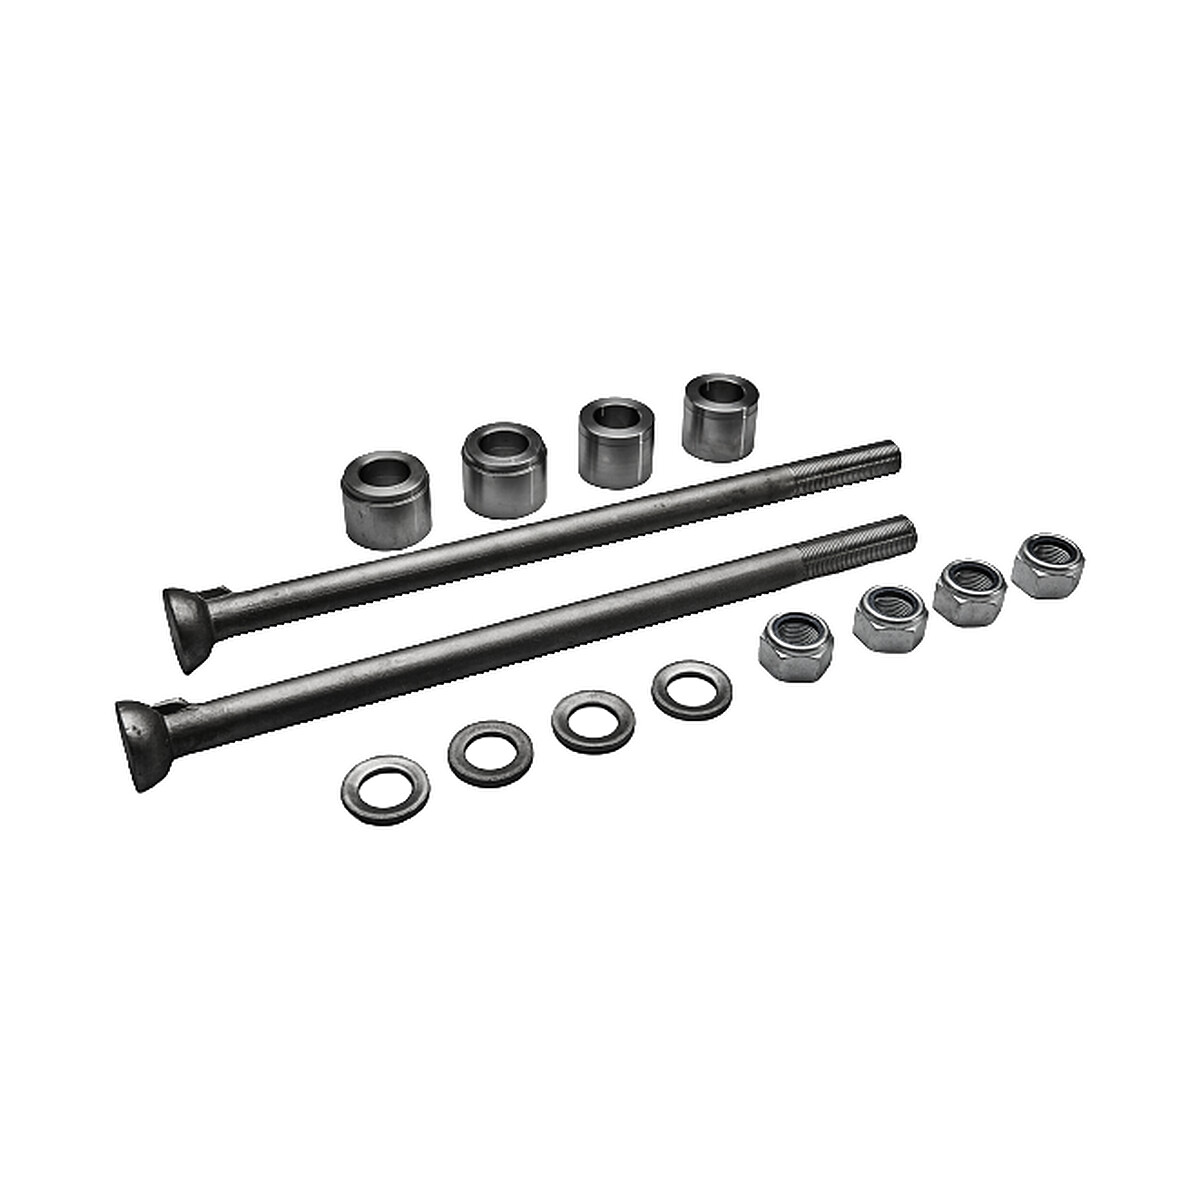
Confirme fabricante, modelo, número de serie y variante del rotor. Registre diámetro y paso de rosca, longitud útil, forma de cabeza, tipo de accionamiento, ángulo del avellanado, longitud roscada y cualquier zona de vástago calibrado. Una pieza que “entra” puede apoyar mal o no generar la longitud de apriete prevista.
Clase resistente y material
La marca de la cabeza, la clase mecánica y el material son datos funcionales. No sustituya un tornillo por otro de apariencia similar. La resistencia del tornillo también debe ser compatible con la rosca interna, el asiento y la presión superficial admisible de la cuchilla.
Recubrimiento, lubricación y bloqueo
Un cambio de zincado, pavonado, recubrimiento antifricción, aceite o pasta puede modificar la relación entre par y precarga. No añada lubricante ni adhesivo de roscas si el fabricante no lo contempla. Nord-Lock advierte que los adhesivos pueden afectar de forma significativa a la relación par/carga; además, una rosca contaminada o con adhesivo curado no equivale a una rosca nueva.
Estado del alojamiento
Limpie el asiento, la rosca y el rebaje de la cabeza con el método autorizado. Compruebe que no existan virutas, plástico fundido, óxido, golpes o rebabas. Inspeccione también portacuchillas y apoyo: una cara dañada puede inclinar la cuchilla y concentrar tensiones.
Procedimiento de montaje recomendado
- Bloquee y consignе la máquina. Aplique el procedimiento de aislamiento de energías y verifique que el rotor no pueda moverse.
- Identifique el juego. Compare cuchillas, tornillos y posiciones con el plano o lista de repuestos.
- Limpie y examine. Rechace roscas dañadas, cabezas deformadas, corrosión severa o elementos estirados.
- Presente a mano. El tornillo debe roscar sin forzar. La resistencia temprana puede indicar rosca cruzada, suciedad o referencia incorrecta.
- Apriete de forma progresiva. Cuando haya varias fijaciones, siga la secuencia y las etapas indicadas por el fabricante para asentar la cuchilla de forma uniforme.
- Aplique el valor especificado. Use una llave dinamométrica adecuada, calibrada y dentro de su rango útil. Registre valor, herramienta, operario y fecha cuando el plan de calidad lo requiera.
- Compruebe el conjunto. Verifique apoyo, holguras de corte y giro manual conforme al manual antes de cerrar protecciones.
Aflojamiento, asentamiento y vibración
Nord-Lock distingue entre pérdida de precarga por asentamiento y autoaflojamiento por rotación, asociado a choques, vibración o cargas dinámicas. Marcar la posición de la cabeza puede ayudar a detectar rotación, pero no mide la precarga ni demuestra que la unión siga siendo correcta.
Si aparecen tornillos flojos de forma repetida, investigue la causa: asiento deteriorado, contacto insuficiente, rosca dañada, fijación incorrecta, cambio de fricción, secuencia inadecuada, vibración anormal o cuchilla incompatible. Reapretar sistemáticamente sin diagnóstico puede ocultar el problema.
¿Se pueden reutilizar los tornillos?
No existe una regla universal. Nord-Lock muestra que la reutilización y los cambios de fricción pueden alterar la precarga conseguida con el mismo par. Deben respetarse los límites del fabricante y reemplazarse los elementos de un solo uso, estirados, dañados, corroídos o con accionamiento deformado. Si no existe criterio documentado, la decisión debe asumir el coste de una parada y las consecuencias de un fallo.
Al girar cuchillas reversibles, no presuponga que la tornillería sigue siendo apta. WEIMA explica que, en determinados rotores, las cuchillas se fijan con tornillos hexagonales alojados de forma protegida para reducir el desgaste de la cabeza y facilitar su desmontaje. Esa solución concreta no convierte en intercambiables los tornillos de modelos distintos.
Lista de control de mantenimiento
- Referencia exacta del tornillo, cuchilla y posición.
- Estado de rosca, cabeza, asiento y herramienta.
- Condición seca, lubricada o con producto de bloqueo según procedimiento.
- Par, secuencia y método especificados por el fabricante.
- Llave dinamométrica identificada y con calibración vigente.
- Holgura de corte y giro de comprobación final.
- Registro de incidencias, horas y sustituciones.
Solicitar cuchillas y tornillería compatibles
Sharp Industrial puede estudiar cuchillas, portacuchillas y tornillería compatible a partir de referencia, plano o muestra. Compatible no significa original: las marcas se utilizan únicamente para identificar la aplicación y la procedencia OEM se declara solo cuando está documentada. Consulte nuestros repuestos, los servicios técnicos y de afilado o envíenos los datos de su máquina para solicitar presupuesto.