Les vis de couteaux pour broyeurs subissent vibrations, chocs et charges cycliques. Une fixation incorrecte peut compromettre l’appui du couteau, compliquer son retournement ou son remplacement et endommager le porte-couteau. Le but n’est pas d’appliquer le couple maximal, mais d’obtenir de manière répétable la précharge prescrite et de la conserver en service.
Pourquoi ne pas reprendre le couple d’une autre machine
Le couple appliqué n’est transformé qu’en partie en tension de la vis et en force de serrage. Une grande partie sert à vaincre les frottements dans le filetage et sous la tête. Une même valeur peut donc produire une précharge différente si le lubrifiant, le revêtement, la rugosité, l’état du filet ou l’outil changent.
Bossard explique que le coefficient de frottement dépend notamment de la matière, de la finition, du revêtement et de la lubrification. Ses tableaux donnent des valeurs indicatives et ne remplacent pas un calcul selon VDI 2230. En maintenance, le manuel, la référence exacte de la vis et la procédure de la version du rotor restent prioritaires.
La précharge et son importance
La précharge est la tension créée dans la fixation lors du serrage ; sa réaction maintient les pièces comprimées. Nord-Lock indique qu’une précharge insuffisante peut autoriser glissement ou séparation, tandis qu’une valeur excessive peut déformer les composants ou surcharger la vis.
Dans un assemblage de couteau, l’effort de coupe doit passer par le contact prévu entre couteau et siège. La vis maintient ce contact, mais ne doit pas compenser saleté, bavure, usure irrégulière ou mauvaise géométrie. Si le couteau ne porte pas correctement, augmenter le couple ne supprime pas la cause.
Contrôles avant montage
Référence et géométrie
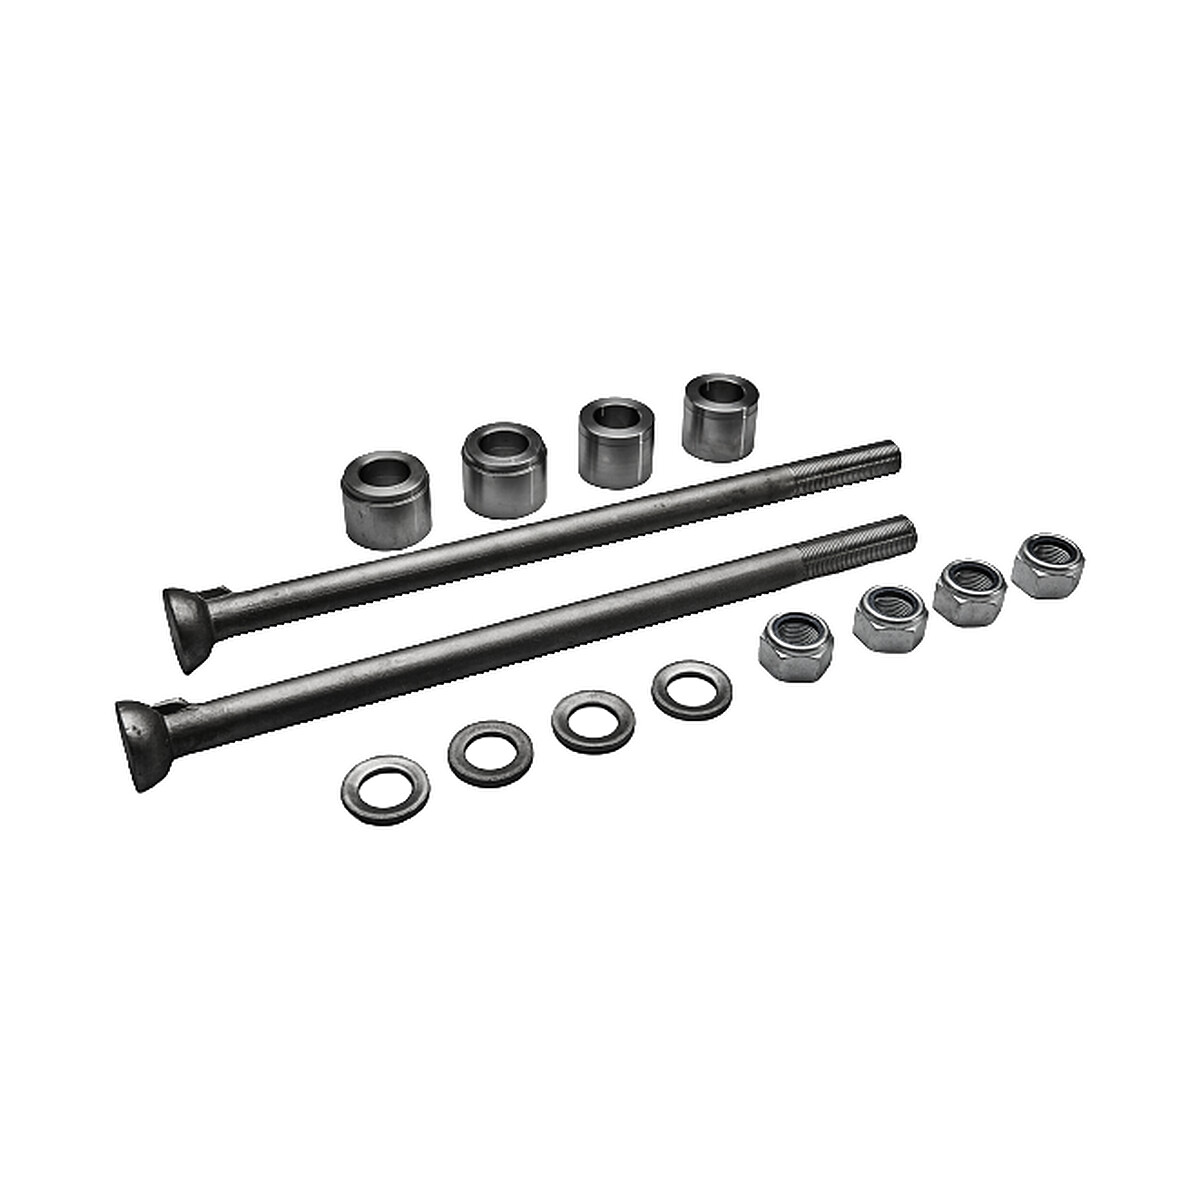
Confirmez constructeur, modèle, numéro de série et variante du rotor. Relevez diamètre et pas, longueur utile, forme de tête, empreinte, angle de fraisure, longueur filetée et éventuelle tige ajustée. Une vis qui se monte peut néanmoins mal porter ou offrir une longueur de serrage incorrecte.
Classe et matière
Le marquage de tête, la classe mécanique et la matière sont des informations fonctionnelles. Ne remplacez jamais une vis par une autre seulement similaire visuellement. Sa résistance doit aussi être compatible avec le taraudage, la portée et la pression superficielle admissible du couteau.
Revêtement, lubrification et freinage
Un changement de zingage, brunissage, revêtement antifriction, huile ou pâte modifie la relation couple/précharge. N’ajoutez pas de lubrifiant ou d’adhésif de freinage si la procédure ne le prévoit pas. Nord-Lock prévient que les adhésifs peuvent fortement modifier la relation couple/charge.
État du siège
Nettoyez siège, taraudage et logement de tête selon la méthode autorisée. Recherchez copeaux, plastique fondu, corrosion, coups et bavures. Contrôlez le porte-couteau et sa face d’appui : un dommage peut incliner le couteau et concentrer les contraintes.
Séquence de montage recommandée
- Consignez la machine. Isolez les énergies et vérifiez que le rotor ne peut pas bouger.
- Identifiez le jeu. Comparez couteaux, vis et positions au plan ou à la liste de pièces.
- Nettoyez et inspectez. Écartez filets abîmés, empreintes déformées, forte corrosion ou éléments étirés.
- Engagez à la main. La vis doit prendre sans forcer. Une résistance immédiate peut signaler croisement, saleté ou mauvaise référence.
- Serrez progressivement. Avec plusieurs fixations, suivez ordre et étapes prescrits pour asseoir uniformément le couteau.
- Appliquez la valeur spécifiée. Utilisez une clé dynamométrique adaptée et étalonnée dans sa plage utile. Enregistrez valeur, outil, opérateur et date si le plan qualité l’exige.
- Contrôlez l’ensemble. Vérifiez appui, jeux de coupe et rotation manuelle selon le manuel avant de fermer les protections.
Desserrage, tassement et vibrations
Nord-Lock distingue la perte de précharge par tassement de l’autodesserrage en rotation dû aux chocs, vibrations ou charges dynamiques. Un trait témoin sur la tête peut révéler une rotation, mais ne mesure pas la précharge et ne prouve pas que l’assemblage reste sûr.
Des vis régulièrement desserrées exigent une recherche de cause : siège détérioré, contact insuffisant, filet endommagé, mauvaise fixation, friction modifiée, séquence incorrecte, vibration anormale ou couteau incompatible. Resserrer sans diagnostic peut masquer le problème.
Peut-on réutiliser les vis ?
Il n’existe pas de règle universelle. Nord-Lock montre que réutilisation et variations de frottement peuvent modifier la précharge obtenue avec le même couple. Respectez les limites du constructeur et remplacez les éléments à usage unique, étirés, endommagés, corrodés ou dont l’empreinte est déformée.
Lors du retournement d’un couteau réversible, ne présumez pas que les vis restent utilisables. WEIMA explique que certains rotors disposent de vis hexagonales encastrées afin de limiter l’usure de la tête et faciliter le démontage. Cette solution précise ne rend pas interchangeables les vis de modèles différents.
Liste de contrôle de maintenance
- Référence exacte de la vis, du couteau et de la position.
- État du filet, de la tête, du siège et de l’outil.
- Condition sèche, lubrifiée ou freinée selon la procédure.
- Méthode, ordre et couple prescrits par le constructeur.
- Clé dynamométrique identifiée avec étalonnage valide.
- Jeu de coupe et rotation manuelle finale.
- Traçabilité des incidents, heures et remplacements.
Demander couteaux et fixations compatibles
Sharp Industrial peut étudier couteaux, porte-couteaux et fixations compatibles à partir d’une référence, d’un plan ou d’un échantillon. Compatible ne veut pas dire d’origine ; les marques servent uniquement à identifier l’application et l’origine OEM n’est déclarée que si elle est documentée. Consultez nos pièces de rechange, nos services techniques et d’affûtage, ou envoyez-nous les données de la machine.